

热门搜索:
咨询热线
18637333199
18637333199

工业传动现场常会遇到广东离合器配件损耗速度偏快的情况,不少运维人员选择直接换新,缺少对运行条件的排查,短时间内会再次出现损耗问题。结合现场传动设备运维经验,下面梳理诱因、工况调整步骤以及后续核查方式,给到现场可落地的参考方向。
负载冲击是较为多见的诱因,频繁启停、瞬时载荷波动,会持续作用在摩擦副与传动配合位置。传动同轴偏移、底座形变,会带来附加径向力,造成单侧偏磨。另外,粉尘、泥浆、水汽侵入摩擦接触面,从动端卡滞、传动副张力失衡,或是长期半结合打滑操作,都会加快广东离合器配件损耗。
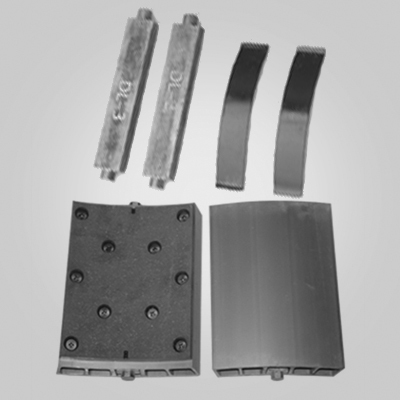
开展工况调整前,先记录设备原有启停节奏、负载区间与异响、温升状态。第一步管控启停频次,拉长两次启动之间的间歇时间,减少连续冲击;第二步复测传动同轴状态,借助垫片微调底座位置,按顺序锁紧固定螺栓;第三步排查从动侧卡滞点位,调节链条、皮带张力,消除额外阻力;最后优化现场操作流程,减少长时间半离合运行的操作方式,同时清理外壳缝隙内积存杂质。
调整完成后,先空载低速试运行,留意异响、温升变化,无异常再分级加载。持续记录运行状态,定期查看摩擦面、配合位置磨损痕迹,对比工况调整前后损耗变化。留存运行记录,方便后续对比判断调整方向是否适配现场条件。
如果自行排查难以定位损耗根源,可以提交设备参数、现场工况信息,获取针对性的调整建议。


 18637333199

 点击咨询
